Introduction
La production de fil d’acier constitue un élément essentiel de l’industrie manufacturière moderne et alimente des secteurs aussi variés que l’automobile, la construction, l’électronique et les dispositifs médicaux. Les deux procédés de mise en forme les plus courants — le laminage et le tréfilage — ont tous deux pour objectif de réduire la section du fil, d’améliorer ses propriétés mécaniques et d’obtenir la géométrie souhaitée.
Comprendre les avantages et les limites de chaque procédé est essentiel pour optimiser l’efficacité de production, maîtriser les coûts et atteindre les niveaux de qualité requis.
Par exemple, pour produire du fil plat de haute précision destiné aux ressorts à lames automobiles, il est indispensable de sélectionner un équipement de laminage spécialement conçu pour l’acier à ressorts, selon des critères similaires à ceux utilisés pour choisir un laminoir de fil plat adapté à la mise en forme de ce matériau.
Laminage du fil d’acier : procédé, avantages et limites
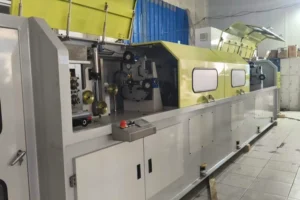
Le laminage transforme le fil d’acier par déformation en compression. Le fil ou le fil machine passe à travers un ou plusieurs jeux de cylindres rotatifs qui réduisent progressivement son diamètre ou modifient son profil. Le laminage peut être classé en deux principales catégories :
- Laminage à chaud : réalisé à une température supérieure à la température de recristallisation de l’acier. Le laminage à chaud facilite la mise en forme du matériau tout en réduisant le risque de fissuration. Il convient particulièrement à la production de grandes quantités de fil et aux sections importantes.
- Laminage à froid : réalisé à température ambiante ou à une température proche de celle-ci. Grâce à l’écrouissage, le laminage à froid améliore l’état de surface, la précision dimensionnelle et la résistance à la traction. Il est largement utilisé pour la fabrication de fil plat de précision, de fil rond fin et de profils spéciaux.
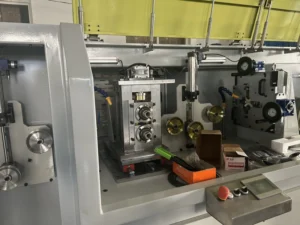
Selon la conception des cylindres, le laminage permet d’obtenir des profils ronds, plats, carrés ou de formes personnalisées. Pour les géométries plus complexes, le laminage peut être associé à des procédés de mise en forme spécifiques utilisés dans les lignes de production de fil profilé, où des outillages commandés par CNC permettent d’obtenir des profils précis après le laminage initial.
Avantages du laminage
- Cadence de production élevée : le laminage convient à la production de grandes quantités de fil par heure, notamment pour les diamètres importants et les longues séries.
- Amélioration des propriétés mécaniques : grâce à l’écrouissage, le laminage à froid augmente la résistance de l’acier et améliore sa résistance à la traction, sa tenue à la fatigue et sa dureté.
- Qualité de surface : le laminage à froid permet d’obtenir des surfaces lisses, réduisant ainsi le besoin d’opérations de finition supplémentaires.
- Polyvalence des profils : le laminage permet de produire efficacement des géométries complexes telles que le fil plat, le fil rectangulaire ou encore des profils destinés aux ressorts à lames.
Limites du laminage
- Investissement initial élevé : les laminoirs nécessitent des bâtis robustes, des moteurs puissants et des cylindres de précision, ce qui entraîne des coûts d’investissement initiaux plus importants.
- Précision limitée pour les fils fins : les fils extrêmement fins, d’un diamètre inférieur à 1 mm, sont difficiles à produire uniquement par laminage en raison des limites liées à la prise du matériau entre les cylindres.
- Limitations liées aux matériaux : certains aciers à haute teneur en carbone ou fortement alliés peuvent se fissurer si la température ou les paramètres de laminage ne sont pas correctement maîtrisés, ce qui exige un contrôle précis de la température.
- Consommation énergétique : bien que le procédé soit généralement efficace, le laminage à chaud nécessite une quantité importante d’énergie pour chauffer le matériau.
Tréfilage du fil : procédé, avantages et limites
Le tréfilage réduit le diamètre du fil d’acier en le faisant passer successivement à travers des filières de dimensions décroissantes. Chaque étape réduit légèrement la section du fil, tandis que des opérations de recuit intermédiaire permettent de restaurer la ductilité du matériau.
- Tréfilage en une seule passe : utilisé pour les faibles réductions de section ou les aciers relativement tendres.
- Tréfilage multipasse : procédé couramment utilisé pour les aciers à haute résistance et les fils spéciaux, permettant d’obtenir des diamètres précis et une excellente qualité de surface.
- Lubrification : l’huile, les émulsions ou les lubrifiants secs réduisent les frottements, prolongent la durée de vie des filières et contribuent à prévenir les défauts de surface.
Le tréfilage est particulièrement adapté aux fils extrêmement fins, aux fils ronds à tolérances serrées et à certains profils spéciaux. Il est également utilisé pour la production de fil plat en acier à ressorts lorsque des tolérances d’épaisseur strictes sont requises, en complément des critères de sélection des équipements adaptés à ce type d’application.
Avantages du tréfilage
- Haute précision dimensionnelle : le tréfilage permet d’obtenir des tolérances serrées adaptées aux fils électriques, aux ressorts et aux composants mécaniques de précision.
- Excellente qualité de surface : les surfaces lisses réduisent le besoin d’opérations supplémentaires de polissage, de revêtement ou de placage.
- Flexibilité en matière de matériaux : le tréfilage permet de traiter les aciers à haute teneur en carbone, les aciers alliés et les métaux spéciaux sans fissuration lorsque le procédé est correctement maîtrisé.
- Faible perte de matière : le procédé génère relativement peu de pertes de matière par rapport au laminage.
Limites du tréfilage
- Cadence de production plus faible : le tréfilage étant un procédé dans lequel le fil est tiré à travers des filières, sa cadence peut être inférieure à celle du laminage pour un même matériau.
- Consommation énergétique plus élevée par unité de longueur : les frottements au niveau des filières nécessitent une force de traction et une consommation d’énergie plus importantes, en particulier pour les petits diamètres.
- Usure des filières : les filières en carbure de tungstène ou en diamant doivent être remplacées régulièrement, ce qui augmente les besoins de maintenance.
- Sensibilité à la lubrification : une lubrification insuffisante peut entraîner des défauts de surface, endommager les filières et provoquer des arrêts de production.
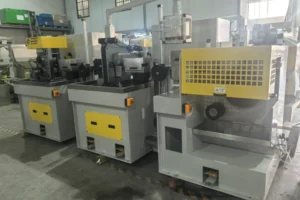
La surveillance en ligne du diamètre et de la tension permet de réduire ces limitations, conformément aux principes de maintenance et d’optimisation de l’efficacité appliqués aux machines d’aplatissement de fil.
Laminage vs. tréfilage : comparaison complète
| Caractéristique | Laminage | Tréfilage |
|---|---|---|
| Plage de diamètre | 1–20 mm+ | 0,1–10 mm |
| Précision et tolérances | Moyennes | Élevées |
| État de surface | Bon (laminage à froid) | Excellent |
| Cadence de production | Élevée | Moyenne à faible |
| Flexibilité des matériaux | Moyenne | Élevée |
| Coût de l’équipement | Investissement initial élevé | Modéré |
| Consommation énergétique | Efficace par tonne | Plus élevée par unité de longueur |
| Applications typiques | Fil pour structures, barres d’armature, fil plat, ressorts à lames | Fils électriques, ressorts à haute résistance, fils mécaniques de précision |
Production hybride : combinaison du laminage et du tréfilage
De nombreux fabricants combinent le laminage et le tréfilage afin de tirer parti des avantages de chaque procédé. Par exemple, le laminage à chaud permet de réduire une section initiale importante jusqu’à obtenir un fil intermédiaire, puis le laminage à froid permet de former un premier profil plat, tandis que le tréfilage multipasse assure la précision dimensionnelle et la qualité de surface finales.
Cette approche hybride reprend les stratégies de production utilisées avec les laminoirs pour fil plat et les lignes de production de fil profilé, en associant une capacité de production élevée à une grande précision du produit fini.
Conseils avancés pour optimiser la production
L’optimisation de la production de fil d’acier ne se limite pas au choix d’un seul procédé :
- Choisir le matériau approprié : les aciers à haute teneur en carbone et les aciers alliés sont souvent adaptés au tréfilage, tandis que les nuances ductiles se prêtent bien au laminage.
- Mettre en place une surveillance en ligne du diamètre, de la tension et des défauts de surface afin de réduire les rebuts.
- Utiliser une lubrification et un refroidissement adaptés pour prolonger la durée de vie des filières et des cylindres.
- Le recuit en ligne peut réduire les contraintes internes et améliorer les propriétés mécaniques.
Ces stratégies d’optimisation sont cohérentes avec les critères généraux de sélection des équipements pour les applications de fil plat en acier à ressorts ainsi qu’avec les pratiques de maintenance et d’amélioration de l’efficacité des machines d’aplatissement de fil.
Conclusion
Le laminage est particulièrement adapté aux volumes de production élevés, aux exigences de précision modérées et aux fils de plus grande section, tandis que le tréfilage est particulièrement performant pour les applications de haute précision, les petits diamètres et les alliages à haute résistance. Une approche hybride combinant laminage, aplatissement et tréfilage multipasse permet souvent d’obtenir un bon équilibre entre cadence de production, précision dimensionnelle et qualité de surface.
Les fabricants doivent prendre en compte le choix des équipements, les dimensions du fil, le type de matériau, les exigences mécaniques et l’optimisation du procédé afin d’assurer une production stable et de haute qualité de fil d’acier.
Pour une présentation détaillée des équipements destinés à la fabrication de fils de haute précision, consultez notre page principale consacrée aux équipements de production de fil d’acier et de fil plat de haute précision, qui regroupe naturellement l’ensemble des articles techniques associés.