Introduction
La technologie de bobinage Hairpin est devenue une solution largement utilisée dans les moteurs électriques de nouvelle génération pour véhicules électriques, notamment grâce à son taux de remplissage élevé des encoches, à son efficacité en matière de transfert thermique et à sa compatibilité avec les systèmes de soudage laser entièrement automatisés. Contrairement au fil de bobinage rond traditionnel, les conducteurs Hairpin nécessitent une géométrie rectangulaire contrôlée avec une grande précision ainsi qu’un comportement mécanique hautement reproductible lors du formage.
Dans les moteurs électriques à grande vitesse destinés aux véhicules électriques, fonctionnant généralement entre 12 000 et 25 000 tr/min, la stabilité géométrique du conducteur influence directement les pertes en courant alternatif, la répartition thermique et le comportement électromagnétique des systèmes alimentés par onduleur. Même de faibles variations d’épaisseur ou de rayon de bord peuvent entraîner une répartition irrégulière de la densité de courant, des échauffements localisés et une instabilité du soudage lors de l’assemblage du stator.
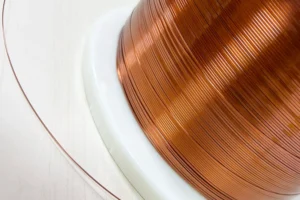
La fabrication du fil Hairpin commence donc en amont par le laminage de précision d’un cuivre de haute pureté afin d’obtenir un profil rectangulaire, suivi d’un recuit contrôlé, d’un traitement de surface et d’une préparation adaptée aux lignes automatiques de formage.
Exigences électriques et mécaniques du fil Hairpin
La conception des moteurs pour véhicules électriques nécessite de trouver un équilibre entre conductivité électrique, aptitude au formage mécanique et compatibilité avec le soudage laser.
Nuances de cuivre
Nuances couramment utilisées :
- C11000, cuivre ETP
- C10200, cuivre OFHC pour les moteurs EV à hautes performances
Performances électriques
- Conductivité : ≥ 101 % IACS
- Stabilité de la résistivité : variation < ±1,5 % sur la longueur de la bobine
Plage de propriétés mécaniques
Les conducteurs Hairpin doivent conserver un comportement de déformation stable lors des opérations de cintrage à faible rayon.
- Résistance à la traction : 220–360 MPa après laminage
- Allongement : 10–25 %, avec un équilibre entre ductilité et rigidité
- Contrôle de la limite d’élasticité : essentiel pour assurer une récupération élastique régulière
- Indice d’écrouissage : contrôle précis nécessaire pour garantir la répétabilité du formage
Plages typiques de sections
| Épaisseur (mm) | Largeur (mm) | Application |
|---|---|---|
| 0,8–2,5 | 2–10 | Bobinages de stator standard pour moteurs EV |
| 1,0–3,0 | 4–12 | Moteurs à couple élevé / SUV |
| 0,6–1,5 | 2–6 | Moteurs compacts à grande vitesse |
Exigences de surface et de qualité
- Niveau de défauts de surface : exigences très strictes concernant les micro-rayures, notamment dans les zones destinées au soudage laser
- Rugosité de surface : Ra ≤ 0,3–0,5 μm
- État des bords : sans bavures, avec microrayon contrôlé
- Épaisseur de la couche d’oxyde : à réduire au minimum afin de maintenir la stabilité du soudage
Ces paramètres influencent directement la stabilité de la pénétration du soudage laser ainsi que la résistance électrique des connexions soudées.
Processus de fabrication du fil Hairpin
La fabrication des conducteurs Hairpin repose sur un processus continu à plusieurs étapes nécessitant un contrôle précis des paramètres de production.
Chaîne de production standard
- Tréfilage initial du fil machine en cuivre pour le contrôle primaire du diamètre
- Recuit intermédiaire pour restaurer la structure métallurgique du grain
- Laminage plat multipasse jusqu’à obtention du profil rectangulaire
- Laminage de correction du rayon des bords
- Passe finale de calibrage de précision
- Nettoyage de surface et micro-polissage
- Pré-revêtement isolant optionnel avec une couche de base d’émail
- Bobinage de précision pour l’alimentation de la ligne automatique de formage
Logique d’intégration du procédé
Par rapport aux conducteurs utilisés dans certaines applications de transformateurs, le fil Hairpin destiné aux moteurs EV nécessite :
- Une répétabilité géométrique plus élevée
- Une variation plus faible de la récupération élastique
- Une grande constance d’un lot à l’autre
- Une compatibilité avec les systèmes de formage entièrement automatisés
Coordination thermomécanique
Les procédés de recuit et de laminage doivent être précisément coordonnés.
Température de recuit indicative : 350–600 °C, selon le taux de réduction appliqué.
Une recristallisation contrôlée permet d’obtenir une granulométrie plus homogène.
Un recuit excessif doit être évité, car un conducteur trop souple peut devenir moins stable pendant le formage. À l’inverse, un recuit insuffisant peut augmenter la récupération élastique lors du cintrage.
Principaux défis techniques du laminage du fil Hairpin
La fabrication des conducteurs pour moteurs EV impose des exigences particulièrement élevées en raison des opérations dynamiques de formage réalisées en aval.
Variation de la récupération élastique pendant le cintrage
Une répartition irrégulière de la limite d’élasticité peut entraîner des variations de récupération élastique après cintrage.
Cela peut provoquer des écarts par rapport à la géométrie Hairpin requise sur les lignes automatiques de formage.
Formation de microfissures après une forte réduction
Lorsque les contraintes de laminage deviennent excessives, des microfissures peuvent apparaître, notamment au niveau des bords du conducteur.
Ces défauts peuvent affecter la tenue en fatigue lors des cycles de vibration.
Bords trop vifs et risque de défaillance de l’isolation
Des bords excessivement vifs peuvent compromettre l’intégrité du revêtement émaillé.
Dans les systèmes EV haute tension, ce phénomène peut augmenter le risque de détérioration de l’isolation et de décharges partielles.
Dureté non uniforme sur la largeur
Les variations de dureté sur la largeur du conducteur peuvent entraîner des angles de cintrage irréguliers.
Cela peut provoquer des défauts d’alignement lors de l’insertion et de l’assemblage des conducteurs dans les encoches du stator.
Contamination de surface et instabilité du soudage
Les résidus d’huile ou les couches d’oxyde peuvent modifier l’interaction entre le faisceau laser et la surface du cuivre.
Cela peut entraîner des soudures présentant une résistance insuffisante ou des porosités.
Système de contrôle du laminage de précision
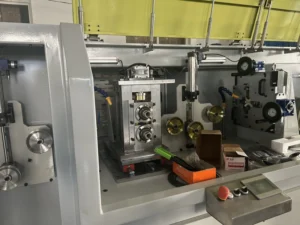
Les lignes modernes de laminage de fil Hairpin pour moteurs EV intègrent des systèmes de régulation en boucle fermée à plusieurs niveaux afin d’assurer une répétabilité élevée du procédé.
Architecture de contrôle du laminage multipasse
- Contrôle différentiel de la vitesse entre les différents jeux de rouleaux
- Compensation dynamique de l’écartement des rouleaux avec une précision micrométrique
- Système adaptatif d’équilibrage des charges
- Suivi en temps réel de la déformation
Boucle de contrôle de la dureté HV
- Surveillance en ligne de la dureté après les passes critiques
- Ajustement automatique du taux de réduction
- Maintien d’un comportement de formage homogène d’une bobine à l’autre
Technologie de conditionnement des bords
- Laminage contrôlé pour adoucir et conditionner les bords
- Contrôle précis de la formation du microrayon
- Élimination des bavures grâce à une maîtrise du flux de matière pendant la déformation
Optimisation de la recristallisation
- Cycles de recuit contrôlés intégrés à la ligne de laminage
- Homogénéisation de la taille des grains sur l’ensemble de la section
- Réduction du comportement anisotrope pendant la déformation
Objectifs critiques de tolérance
| Paramètre | Valeur cible |
|---|---|
| Écart d’épaisseur | ≤ ±0,003 mm |
| Écart de largeur | ≤ ±0,01 mm |
| Variation de dureté | ≤ ±5 HV |
| Écart du rayon des bords | ≤ ±0,02 mm |
Ces valeurs doivent être considérées comme des objectifs techniques de référence. Les tolérances réellement atteignables dépendent notamment du matériau d’entrée, des dimensions du conducteur, du taux de réduction, des propriétés mécaniques recherchées et de la configuration de la ligne de production.
Avantages pour les moteurs de véhicules électriques
La fabrication de fil Hairpin par laminage de précision peut améliorer à la fois les caractéristiques du conducteur et la stabilité des opérations de fabrication réalisées en aval.
Amélioration des performances électriques
- Réduction des pertes en courant alternatif à haute fréquence
- Répartition plus uniforme du courant
- Réduction des points chauds localisés dans les encoches du stator
Avantages pour la gestion thermique
- Amélioration du transfert thermique
- Meilleure dissipation de la chaleur entre le bobinage et le carter du moteur
- Réduction du vieillissement thermique du système d’isolation
Avantages pour la fabrication et l’automatisation
- Meilleure stabilité du soudage laser
- Haute compatibilité avec les systèmes robotisés de formage
- Réduction de l’accumulation des écarts dimensionnels pendant l’assemblage
Performances du moteur
- Augmentation du taux de remplissage des encoches : +15–20 %
- Potentiel d’augmentation de la densité de couple
- Amélioration du rendement à grande vitesse
- Potentiel de réduction des pertes cuivre dans les systèmes alimentés par onduleur
Applications du fil Hairpin dans l’industrie des véhicules électriques
Le fil Hairpin est utilisé dans de nombreux systèmes d’électrification modernes :
- Moteurs de traction pour véhicules électriques à batterie (BEV)
- Moteurs de propulsion pour véhicules hybrides (HEV)
- Systèmes e-Axle intégrés à grande vitesse
- Chaînes de traction pour véhicules utilitaires électriques
- Servomoteurs industriels à haut rendement
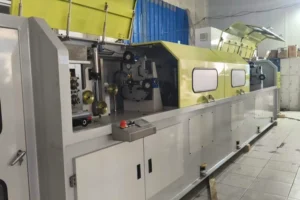
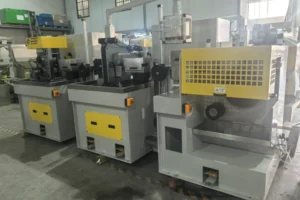
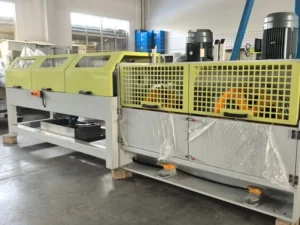
Lignes de production de fil Hairpin pour moteurs EV
La fabrication du fil Hairpin destiné aux moteurs électriques constitue l’une des applications techniquement exigeantes de la production de conducteurs rectangulaires en cuivre de précision.
La combinaison d’une technologie de laminage de haute précision, d’un contrôle métallurgique maîtrisé et d’une surveillance numérique en temps réel permet de produire des conducteurs rectangulaires présentant une bonne stabilité dimensionnelle et des propriétés mécaniques reproductibles, adaptées aux opérations automatisées de formage, de bobinage et de soudage laser.
À mesure que les moteurs pour véhicules électriques évoluent vers des densités de puissance et des vitesses de rotation plus élevées, les exigences relatives aux tolérances dimensionnelles, à l’intégrité de surface, au rayon des bords et à la stabilité du formage augmentent également. Les laminoirs de précision jouent ainsi un rôle central dans la fabrication des conducteurs en cuivre destinés aux systèmes de propulsion électrique de nouvelle génération.
Sky Bluer Environmental Technology Co., Ltd. développe des solutions de laminage de précision et des lignes de production pour le fil Hairpin et les conducteurs rectangulaires en cuivre destinés aux moteurs électriques. La configuration de chaque ligne peut être adaptée à la nuance de cuivre, aux dimensions d’entrée et de sortie, à la section rectangulaire requise, aux tolérances, aux propriétés mécaniques, à la vitesse de production ainsi qu’aux procédés ultérieurs de formage, d’isolation et de soudage, afin de favoriser une production stable et une qualité constante des conducteurs.